
 English
 中文简体
Если вам нужна помощь, пожалуйста, свяжитесь с нами.
sales@cnrsk.com
Основные процессы обработки поверхности и отраслевые требования к муфтам
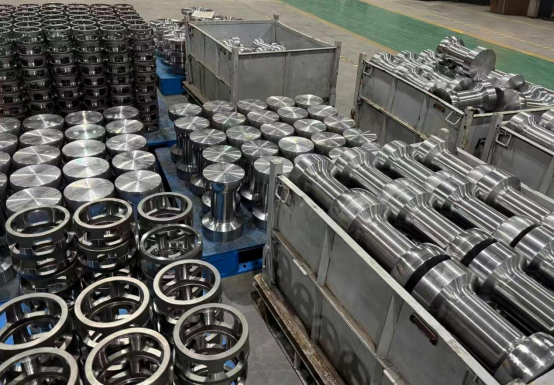
В массовом производстве и механической обработке промышленные муфты Объемная термообработка определяет прочность основы и ударную вязкость компонентов, а обработка поверхности напрямую влияет на износостойкость, точность размеров, коррозионную стойкость и срок службы деталей. Он служит основным процессом для устранения распространенных неисправностей муфт, включая износ зубьев шестерни, задиров на шейке вала, коррозию в процессе эксплуатации и разрушение сопрягаемых поверхностей. В настоящее время основные виды обработки поверхности в индустрии муфт делятся на две основные категории: обработка поверхности упрочнением и защитно-декоративная обработка. Для каждого процесса сформированы стандартизированные отраслевые спецификации, охватывающие применимые сценарии, рабочие процессы обработки и характеристики производительности. Правильный выбор процесса может эффективно улучшить стабильность компонентов трансмиссии и снизить затраты на техническое обслуживание оборудования.
Азотирование — наиболее широко распространенный процесс поверхностной закалки высокоточных муфт, выдерживающих большие нагрузки. В основном он применяется для деталей муфт с закаленными и отпущенными материалами, такими как 40Cr, 42CrMo и 38CrMoAl, охватывая ключевые места трения, включая поверхности зубьев венцовой шестерни, шейки трансмиссионного вала и прецизионные сопрягаемые втулки. Этот низкотемпературный процесс протекает при температуре 500–580 °C. Его основное преимущество заключается в минимальной деформации заготовки, поэтому комплексные механические свойства основы, полученные в результате предварительной закалки и отпуска, не будут нарушены. После азотирования на поверхности муфты образуется плотный, твердый азотированный слой, обеспечивающий сверхвысокую твердость и превосходные противозадирные и противозадирные свойства. Оно может эффективно предотвращать износ поверхности при работе на высоких скоростях и в условиях возвратно-поступательного скольжения, а также обеспечивает умеренную внутреннюю устойчивость к ржавчине. Благодаря тонкому закаленному слою этот процесс подходит для высокоточных трансмиссий с низким уровнем ударов и непрерывным трением, а также выступает в качестве основного процесса упрочнения сердечника при массовом производстве прецизионных муфт.
Науглероживание и закалка используются для повышения износостойкости муфт специальной конструкции, в первую очередь поперечных валов, зубьев трансмиссии специальной формы и других компонентов, изготовленных из низкоуглеродистой легированной стали, такой как 20CrMnTi. В отличие от азотирования, цементацию проводят при температуре выше 900 °С. Атомы углерода проникают в поверхностный слой детали, после чего следует объемная закалка и низкотемпературный отпуск с образованием толстого закаленного слоя высокой твердости. Ключевым преимуществом этого процесса является глубокий науглероженный слой и высокая устойчивость к ударному износу. Он выдерживает большие нагрузки и прерывистое ударное трение, компенсируя слабость тонких азотированных слоев, которые не выдерживают серьезных ударов. Тем не менее, высокотемпературная обработка вызывает определенные искажения при обработке, поэтому для корректировки точности размеров впоследствии требуется прецизионное шлифование. Он применим только к специальным муфтовым деталям из низкоуглеродистой стали и не может использоваться для обычных муфт из легированной стали закалки и отпуска.
Индукционная поверхностная закалка (высокочастотная закалка) — это экономичный процесс поверхностной закалки муфт общего назначения. Его обычно применяют для шеек валов и позиционирующих сопрягаемых поверхностей обычных муфт, изготовленных из закаленной и отпущенной стали 45# и 40Cr. Ток высокой частоты быстро нагревает только поверхностный слой заготовки, который затем моментально закаливается. Закаливается только поверхностная металлографическая структура, в то время как ядро сохраняет ударную вязкость и прочность, достигнутые закалкой и отпуском. Этот процесс отличается умеренной стоимостью, высокой эффективностью производства и контролируемой толщиной закаленного слоя. Он отвечает требованиям к износостойкости для обычных применений со средней нагрузкой без строгих требований к точности и широко используется для стандартных муфт в вентиляторах, водяных насосах и общем механическом оборудовании. Он представляет собой наиболее экономичное решение для поверхностной закалки деталей трансмиссии гражданского назначения.
Черновая оксидная обработка (воронение) — это основной защитный процесс для муфт, не имеющий эффекта закалки, а обеспечивающий лишь предотвращение ржавчины и однородный внешний вид. Подходит для всех готовых деталей муфт из углеродистой и легированной стали. На заключительном этапе процесса воронение должно выполняться после завершения всех операций термообработки, механической обработки и прецизионного шлифования. Химическое окисление создает плотную оксидную пленку на поверхности детали, изолирующую воздух и влагу, предотвращающую появление незначительной ржавчины в условиях окружающей среды и выравнивающую цвет поверхности. Этот процесс не изменяет размеры или механические свойства заготовки и имеет низкую стоимость. Это стандартный процесс окончательной отделки во всей отрасли, подходящий только для нормальных сухих условий работы и не способный противостоять влажной среде или агрессивным средам.
Для муфт, используемых в химических, морских и агрессивных средах с высокой влажностью, в промышленности для защиты от коррозии обычно применяются гальванизация и твердое хромирование. Электрогальванизация обеспечивает экономичную защиту от коррозии обычных корпусов муфт при небольших нагрузках и влажных условиях. Твердое хромирование обеспечивает как защиту от коррозии, так и износостойкость: его поверхностный слой обладает высокой твердостью и стойкостью к коррозии. Он в основном используется на сопрягаемых поверхностях прецизионных муфт и компонентах трансмиссии поршневого типа в агрессивных средах, устойчив к воздействию кислот, щелочей и водяных паров и значительно продлевает срок службы в суровых условиях эксплуатации.
Отрасль следует единым технологическим принципам. Все виды обработки поверхностей муфт соответствуют основному рабочему процессу: Сначала проводится объемная закалка и отпуск, затем поверхностная закалка и в последнюю очередь защитная обработка. Массовая термообработка повышает ударную вязкость основы и прочность деталей; закалка поверхности решает проблемы износа и задиров; Защитная обработка обеспечивает устойчивость к ржавчине и коррозии. Эти три процесса имеют отдельные и незаменимые функции. Между тем, необходимо строго избегать распространенных дефектов, таких как обратная последовательность процессов, чрезмерное шлифование закаленных слоев и ухудшение свойств подложки, вызванное высокотемпературными процессами. Эта стандартизированная система обработки поверхности полностью гарантирует эксплуатационную стабильность и долговечность муфт в различных условиях работы.
WeChat
WeChat
Whatsapp
Быстрые ссылки
Контактная информация

+86-511-85728317 / +86-511-85728316

+86-13861355442

sales@cnrsk.com (Сотрудничать)

№ 139, Цзиньян-роуд, промышленный парк Цзинган, район Цзинган, Чжэньцзян, Цзянсу, Китай.
Связаться с нами
Авторские права © Jiangsu Rokang Heavy Industry Technology Co., Ltd.
